Rurdistu

Sádrařská formovna: od záměsi a doby tuhnutí po začištěný a tónovaný odlitek

Přehled dílny

Materiál
Modelářská a formovací sádra, silikon, klih
Formy
Kusová, klihová, silikonová s kožichem
Rozsah
Příprava, odlití, dokončení, úklid
Povaha textu
Informační, redakčně vedený

Sádrová formovna stojí na několika velmi konkrétních dovednostech, které spolu úzce souvisejí. Kdo míchá záměs příliš řídce, dostane měkký odlitek, jenž se při začišťování drolí. Kdo špatně rozvrhne dělicí roviny kusové formy, nedostane model ven bez poškození. A kdo podcení odsávání, zanese si dílnu prachem, který se pak usazuje na každé čerstvě odlité ploše.

Tento web shromažďuje praktické poznatky o jednotlivých krocích sádrařské práce a snaží se je vysvětlit v pořadí, v jakém na sebe v dílně skutečně navazují. Texty vycházejí z běžné řemeslné praxe formování a odlévání, jak se používá v ateliérech, restaurátorských dílnách i školních sádrovnách v českém prostředí.
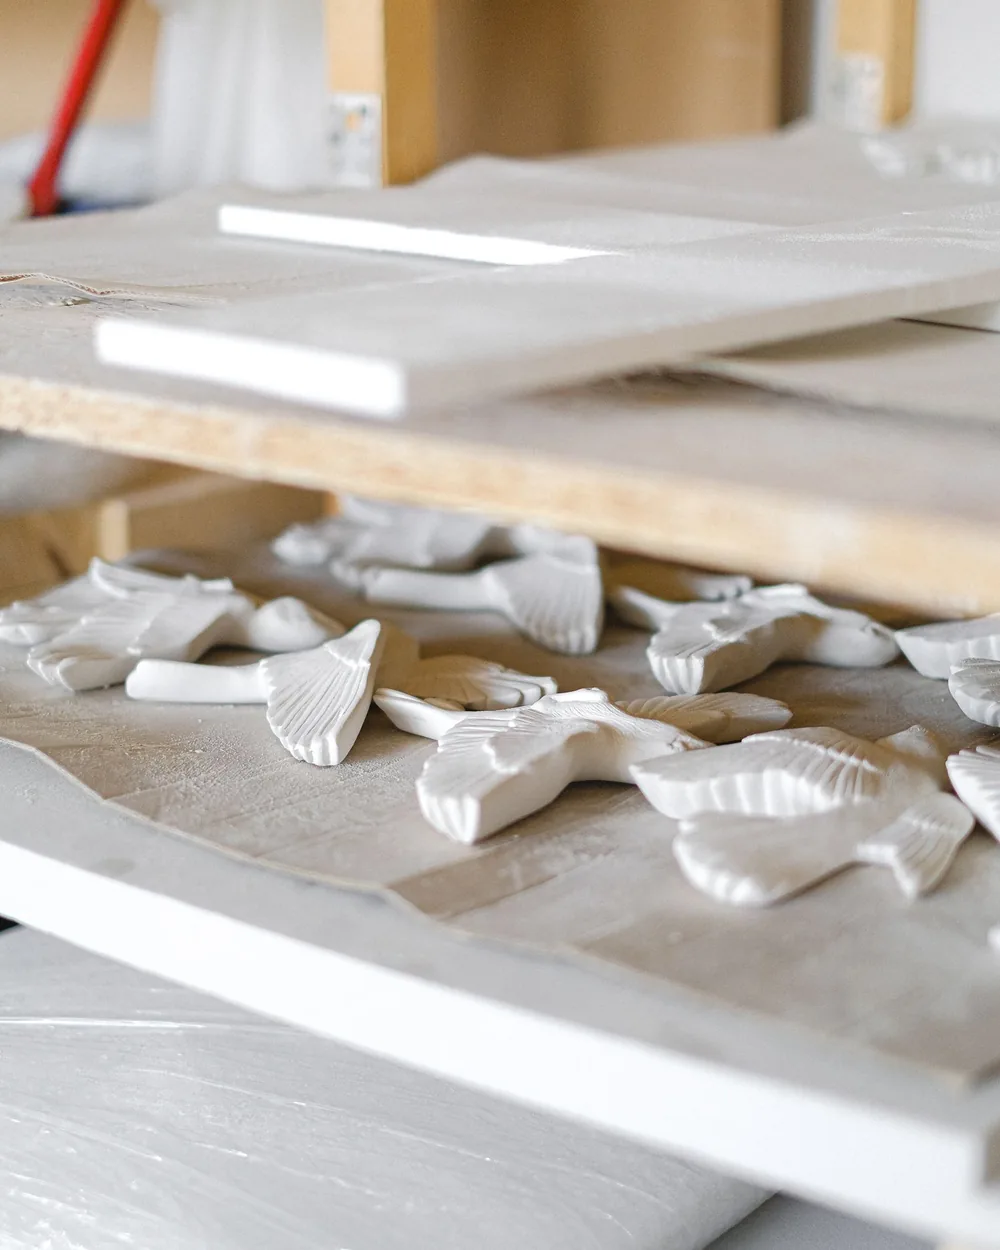
Bílé sádrové odlitky schnoucí na dřevěných policích v dílenském prostoru
Odlité sádrové tvary vysychají na dřevěných regálech; volný oběh vzduchu kolem každého kusu zkracuje dobu do dalšího zpracování. Tematická ilustrační fotografie.

Než začnete

  • Stálá teplota vody a stálý poměr záměsi.
  • Připravená forma dřív, než sáhnete po sádře.
  • Nádoba, škrabka a voda na okamžité umytí.
  • Odsávání nebo alespoň otevřené okno u broušení.

Oddíl 01 — MateriálVlastnosti formovací sádry a doba tuhnutí

Sádra používaná ve formovně je pálený síran vápenatý, který po smíchání s vodou znovu krystalizuje a přitom se mírně zahřívá a nepatrně rozpíná. Právě tato expanze, řádově desetiny procenta, je důvodem, proč sádrový odlitek tak dobře přenáší i jemný reliéf originálu. Zároveň je to důvod, proč sádra dokáže rozevřít nedostatečně sepnutou formu.

Rozdíl mezi jednotlivými druhy sádry je hlavně v jemnosti mletí a v množství vody, kterou při míchání potřebují. Formovací sádra pro kusové formy bývá o něco měkčí a lépe se do ní řeže; modelářská a takzvaná tvrdá sádra mají nižší záměsové číslo, tedy méně vody na kilogram prášku, a dávají hutnější, odolnější povrch. Čím méně vody, tím pevnější a hutnější výsledek, ale také tím kratší čas na práci.

Jak sádru zamíchat

Osvědčený postup je vždy stejný: nejdřív odměřená voda v nádobě, do ní se sádra prosypává, nikoli naopak. Prášek se nechá několik desítek sekund nasát vodou, teprve pak se rozmíchá. Míchání by mělo být rozvážné, ne šlehání, protože každá vmíchaná bublina zůstane v odlitku jako dutina. Ruční rozmíchání a krátké poklepání nádobou o stůl vypudí vzduch spolehlivěji než rychlé míchadlo.

Doba tuhnutí se dělí na dvě fáze. V první, která podle druhu sádry trvá zhruba pět až deset minut, je hmota tekutá a lze ji nalévat. Pak přichází zhoustnutí, kdy se sádra dá ještě nabírat na stěny, ale už nezateče do detailu. Následuje tuhnutí a ohřev, po němž je odlitek pevný natolik, že se s formou dá manipulovat, ale stále obsahuje velké množství vody.

Co dobu tuhnutí posouvá

  • Teplota vody — teplejší voda tuhnutí urychluje, studená prodlužuje.
  • Poměr záměsi — hustší směs tuhne rychleji než řídká.
  • Intenzita míchání — dlouhé a rychlé míchání start tuhnutí přibližuje.
  • Zbytky staré sádry — neumytá nádoba působí jako urychlovač; někdy je to vítané, častěji to práci zkrátí dřív, než čekáte.
  • Stáří a uskladnění — sádra, která ležela ve vlhku, tuhne pomalu, nerovnoměrně a nedosáhne plné pevnosti.

Prakticky to znamená držet v dílně jeden zavedený postup: stejná nádoba, stejná odměrka, voda z jednoho zdroje a přibližně stejné teploty. Opakovatelnost je v sádrařině cennější než jakýkoli trik, protože jen díky ní víte, kolik času vám záměs skutečně dá.

Oddíl 02 — FormyKusová forma a klihové formy

Kusová forma je klasické řešení pro tvary, které mají podřezané partie a nedaly by se vyjmout z jednodílné skořepiny. Model se rozdělí na několik dílů tak, aby se každý z nich dal sejmout přímočaře, bez zaklesnutí. Rozvržení dělicích rovin je přitom nejnáročnější částí celé práce a rozhoduje o tom, kolik švů bude potřeba později začišťovat.

Při rozvrhování se hledají hrany, které tvar sám nabízí: ostré přechody, obrysové linie, spodní okraje říms. Šev položený do takové linie je po začištění téměř neznatelný, zatímco šev vedený přes hladkou plochu zůstane vidět i po dokonalém obroušení. Každý díl by měl mít mírně kuželovité stěny, aby vyjížděl bez tření, a alespoň dva zámky — půlkulaté prohlubně, které při skládání zajistí přesnou polohu.

Postup snímání kusové formy

  1. Model se očistí, zbaví prachu a případných uvolněných částic.
  2. Naznačí se dělicí roviny a rozvrhne se pořadí, v jakém se budou díly snímat.
  3. Postaví se hrázka z hlíny nebo z tenkého plechu podél první dělicí roviny.
  4. Model i hrázka se ošetří separátorem.
  5. Nanese se první tenká vrstva sádry štětcem nebo nakápnutím, aby zachytila detail.
  6. Po zhoustnutí se doplní hlavní tloušťka a případné vyztužení.
  7. Po zatuhnutí se hrázka odstraní, čelo dílu se ošetří separátorem a pokračuje se dalším dílem.
  8. Hotové díly se opatrně sejmou, uvnitř se zkontroluje reliéf a odstraní se otřepy.

Klihové formy

Tam, kde by kusová forma vyžadovala příliš mnoho dílů, se tradičně používala pružná forma z tepelně rozpustného klihu. Rozehřátá hmota se nalije kolem modelu do jednoduchého pouzdra, po zchladnutí zůstane elastická a dá se rozříznout jediným řezem. Tím se počet švů na odlitku výrazně sníží.

Klih zůstává citlivý na teplo a vlhkost, takže vydrží jen omezený počet odlitků a musí se skladovat v chladu. V praxi jej dnes ve většině dílen nahradily silikony, ale princip zůstává poučný: pružná forma řeší podřezání tvarem materiálu, kusová forma je řeší geometrií dělicích rovin.

Oddíl 03 — RozhraníSeparátory a příprava povrchu

Sádra na sádru přilne tak dokonale, že bez separátoru vznikne z formy a odlitku jeden kus. Úkolem separačního prostředku je vytvořit tenkou souvislou bariéru, která ale neucpe detail a nezmění povrch odlitku. To je vždy kompromis mezi spolehlivostí a věrností reliéfu.

Nejběžnějším řešením zůstává mýdlový roztok — jemná pěna se štětcem vetře do povrchu, přebytek se setře a postup se dvakrát až třikrát zopakuje, dokud povrch nezíská rovnoměrný hedvábný lesk. Mýdlo funguje jen na nasycené sádře, proto se forma před tím nechá řádně nasytit vodou; suchá forma nápoj vtáhne dovnitř a separace se rozpadne.

Šelak nebo lak se používá tam, kde je podklad savý nebo měkký — u hliněných a sádrových modelů, které mají vydržet víc snímání. Po zaschnutí laku následuje ještě mýdlo nebo tenká vrstva oleje. Samotné tuky a vazelíny se hodí spíš na hrázky, zámky a čela dílů; na jemném reliéfu snadno zaplní podřezané partie a odlitek ztratí ostrost.

Časté chyby při separaci

  • Příliš silná vrstva, která zaoblí hrany a ubere detail.
  • Vynechaná místa v hlubokých partiích, kde štětec nedosáhl.
  • Separace nanesená na suchou, nenasycenou sádrovou formu.
  • Olej použitý tam, kde se povrch bude později tónovat vodou ředitelnou barvou.
  • Zbytky separátoru ponechané ve formě mezi jednotlivými odlitky.

Před každým dalším odlitkem se forma vypláchne a separace obnoví. Jde o krátký úkon, který ale rozhoduje o tom, zda z formy vyjde padesátý odlitek stejně čistě jako první.
Oddíl 04 — Pružná formaSilikonové formy a sádrové kožichy

Silikonová forma řeší podřezané tvary pružností materiálu: hotový odlitek se z ní vytáhne díky tomu, že se stěna dočasně prohne. Aby si přitom udržela přesný tvar, potřebuje vnější oporu — kožich, tedy pevnou skořepinu ze sádry, která silikon obepíná a drží jej v poloze.

Silikon se nanáší buď natíráním v několika tenkých vrstvách, nebo litím do pouzdra kolem modelu. Natíraná varianta šetří materiál a lépe kopíruje členitý povrch; litá dává rovnoměrnou tloušťku a hodí se pro menší kusy. V obou případech platí, že první vrstva musí být tenká a pečlivě rozetřená do všech prohlubní, jinak se v detailu uzavře vzduch.

Kožich se odlévá ze sádry přes vytvrzený silikon, obvykle na dva nebo tři díly se zámky, aby se dal sundat. Vnější stranu silikonu je vhodné před sádrováním opatřit klíčovacími výstupky, které kožichu brání v posunu. Pod tenkou pružnou formou se ukáže každá nerovnost skořepiny, takže kožich by měl mít pravidelnou tloušťku a hladce navazovat na dělicí roviny.

  • Silikon plně vytvrzuje podle typu hodiny až den; dřívější manipulace tvar trvale poznamená.
  • Kožich se dělá až na vytvrzenou formu, nikdy ne na lepivý povrch.
  • Silikonová forma se skladuje uložená v kožichu, aby se nedeformovala vlastní vahou.
  • Sádra a silikon reagují na vlhkost různě — formu je nutné před odlitím vytřít do sucha.
Sádrové formy a dřevěné modelářské nástroje na pracovním stole v dílně
Formy a nářadí uložené na pracovní ploše. Pořádek na stole je v sádrařině praktická nutnost — každý zbytek zatuhlé hmoty se dřív nebo později objeví v dalším odlitku. Tematická ilustrační fotografie.

Oddíl 05 — OdléváníNalévání, hutnění hmoty a odvzdušnění

Vlastní odlití trvá pár minut, ale rozhoduje o kvalitě celého kusu. Cílem je dostat hmotu do všech partií formy dřív, než zhoustne, a přitom v ní nenechat vzduch. Proto se nikdy nelije jedním rychlým proudem shora; sádra se pouští tenkým pramenem do nejnižšího místa a nechá se formou stoupat, aby vzduch měl kudy odejít.

U členitých forem se nejprve nanese takzvaná lícová vrstva — velmi řídká záměs se štětcem nebo nakápnutím rozetře po celém povrchu formy. Ta zachytí detail a vytlačí vzduch z jemného reliéfu. Teprve na ni se doplňuje hlavní hmota v hustší konzistenci.

Hutnění a vibrace

Bubliny se z čerstvé záměsi vypuzují mírným, ale trvalým chvěním. V dílenské praxi to znamená poklepávat na formu dlaní nebo dřevěným klínkem, případně postavit menší formu na vibrační podložku. Chvění musí být jemné a rovnoměrné; prudké údery formu posunou a v odlitku vytvoří zřetelnou linii, kde se dvě vrstvy nespojily.

Pokud se odlévá na několik dávek, každá další záměs musí přijít dřív, než ta předchozí ztratí lesk. Jakmile se povrch zmatní, spojení už nebude celistvé a v odlitku vznikne vnitřní rozhraní, které praská při začišťování nebo při transportu.

Odlitek plný a dutý

  • Plný odlitek — vhodný pro malé kusy; je těžký a schne velmi dlouho.
  • Dutý odlitek — hmota se rozetírá po stěnách formy ve dvou až třech vrstvách; je lehčí, rychleji vysychá a méně namáhá formu při expanzi.
  • Sklápěná forma — u menších tvarů se záměs nalije, forma se otáčí, aby hmota pokryla celý vnitřek, a přebytek se vylije.

Oddíl 06 — KonstrukceArmování a tloušťka stěny

Sádra dobře snáší tlak, ale je křehká v tahu. Proto se u větších a tenkostěnných odlitků vkládá do hmoty výztuž, která přenese tahové namáhání a zabrání tomu, aby se prasklina rozšířila přes celý kus. Výztuž nemá odlitek zpevnit ve smyslu tuhosti, ale udržet ho pohromadě.

Nejběžnějším materiálem je konopná nebo jutová koudel, případně skleněná rohož a řídká tkanina. Vlákna se namočí do řídké sádry a rozprostřou po vnitřní stěně tak, aby se vzájemně překrývala a nikde netvořila hrudku. Kovová výztuž — drát nebo pásovina — se hodí do žeber a do konzolově vyložených partií, ale musí být uložená v dostatečné vrstvě hmoty. Kov ležící těsně pod povrchem časem koroduje a odlitek zevnitř roztrhne.

Rozvržení tloušťky

Stěna by měla být pokud možno rovnoměrná. Místa, kde se tenká plocha náhle setká s masivním blokem, vysychají různou rychlostí a právě tam odlitky nejčastěji praskají. Zesiluje se proto raději žebrem nebo lemem než plošným zahuštěním.

  • Drobné plastiky a reliéfy do dlaně: plný odlitek zpravidla stačí.
  • Střední kusy: dutá stěna v řádu jednoho až dvou centimetrů, výztuž v rozích a při okrajích.
  • Velké a členité tvary: dutá stěna s koudelovými pruhy, žebra podél dlouhých hran, závěsné body zabudované už při odlévání.
  • Vyložené a tenké části: kovová výztuž vedená středem hmoty, nikdy ne u povrchu.

Do velkých odlitků se zároveň hodí předem počítat s manipulací. Vytvořený úchyt nebo zabetonovaná objímka ušetří pozdější vrtání do hotového kusu, které je vždy riskantní.

Oddíl 07 — DokončeníZačišťování švů a doladění odlitku

Odlitek vyjmutý z formy nese stopy po dělicích rovinách, plnicím otvoru a případných drobných vadách. Začišťování je práce, která rozhoduje o tom, jestli bude výsledek působit jako hotová věc, nebo jako polotovar. Nejlépe se dělá na takzvané kožené fázi, kdy je sádra už pevná, ale ještě vlhká — v tu chvíli se dá řezat a škrábat bez prášení.

Pořadí kroků

  1. Odstranění nálitku a přebytku u plnicího otvoru řezem, ne lomem.
  2. Seříznutí hřebenů na švech škrabkou vedenou podél linie, nikoli napříč.
  3. Vyplnění bublin a kaveren hustou záměsí nebo sádrovým tmelem; hmota se nanáší s mírným převýšením.
  4. Zarovnání doplňků po zatuhnutí, opět raději škrabkou než brusným papírem.
  5. Obnovení detailu, který šev přerušil — dlátkem, smyčkou nebo modelovacím nástrojem.
  6. Závěrečné sjednocení povrchu jemným brusivem, pokud to charakter odlitku vyžaduje.

Škrabky a smyčky mají oproti brusnému papíru dvě výhody: nezanášejí povrch prachem a nezaoblují hrany. Broušení nasucho je vhodné až jako poslední krok a na dobře vysušené sádře; broušení namokro sníží prašnost, ale rozmáčí povrch a při nešikovném vedení odplaví detail.

U opakovaných sérií se vyplatí vést si stručný záznam, kde na kterém odlitku vada vznikla. Pokud se stejná bublina objevuje ve stejném místě, chyba není v odlévání, ale ve formě — a je rychlejší opravit formu než dvacetkrát tmelit odlitek.

Oddíl 08 — PovrchTónování a úprava povrchu odlitku

Bílá sádra působí na oko plošně a v ostrém světle ztrácí modelaci. Tónování jí vrací hloubku: mírně zabarvený povrch čte stíny lépe a drobný reliéf vystoupí. Zásadní podmínkou je ale úplné vyschnutí. Barva nanesená na vlhký odlitek se později projeví skvrnami, protože vlhkost vystupující z jádra si najde cestu ven.

Povrch se před tónováním obvykle uzavře, aby savost byla rovnoměrná. Používá se ředěný disperzní pojivový nátěr, šelak nebo klihová voda; každý dává jiný výsledek. Klihová voda ponechá povrch matný a přirozený, šelak jej mírně zteplí a zesílí lesk.

Způsoby tónování

  • Lazura — velmi zředěná barva nanesená v několika vrstvách; barva vznikne až součtem, takže postup jde dobře kontrolovat.
  • Patinování stíráním — tmavší tón se nanese celoplošně a hned setře z vyvýšených míst, takže zůstane v prohlubních a zdůrazní reliéf.
  • Imitace kamene — základní tón doplněný jemným tečkováním dvou blízkých odstínů; funguje jen při zdrženlivé barevnosti.
  • Voskování — mikrokrystalický vosk leštěný do hedvábného lesku, vhodný jako závěrečná vrstva chránící povrch před ušpiněním.

Zkoušky se vždy dělají na odřezku ze stejné záměsi, nikdy přímo na hotovém kuse. Sádra tón vtáhne a světlejší už nebude; opravit lze prakticky jen přemalováním, které povrch zaplní a připraví o charakter.

Oddíl 09 — Provoz dílnyVětrání, prach a úklid formovny

Sádrový prach je jemný, lehký a drží se ve vzduchu dlouho po tom, co práce skončí. Usazuje se na policích, ve svěrácích i na čerstvě separovaných formách, kde ruší přilnavost a znehodnocuje povrch dalšího odlitku. Péče o čistotu proto není jen otázkou pořádku, ale přímou součástí technologie.

Nejúčinnější je zachytit prach v místě vzniku. Broušení a řezání se dělá u odsávaného stolu nebo alespoň v jednom vymezeném koutě dílny, odděleném od místa, kde se odlévá. Vlhčení povrchu před opracováním sníží prašnost výrazněji než jakékoli následné uklízení. Zametání naopak prach jen zvedne — mokrý mop nebo vysavač s vhodným filtrem je jednoznačně lepší volba.

Zásady provozu

  • Odlévání a broušení oddělit prostorově nebo alespoň časově.
  • Při delší práci s prachem používat respirátor odpovídající třídy, ne jen roušku.
  • Větrat průběžně, ne až po skončení práce.
  • Povrchy stírat navlhko na konci každé směny.
  • Formy skladovat zakryté nebo dnem vzhůru, aby se nezanášely.

Zbytky sádry a odpad

Zatvrdlé zbytky nepatří do odpadu, kudy odtéká voda. Sádra v potrubí tuhne stejně spolehlivě jako ve formě a spoje ucpe během několika týdnů. V dílně se proto vyplatí mít kbelík na vypláchnutí nádob a míchadel, ve kterém se pevný podíl nechá usadit; voda se slije a usazenina se po vyschnutí vyhodí do pevného odpadu.

Neupotřebená sádra v pytli si žádá suché uskladnění mimo podlahu a mimo dosah vodní páry. Pytel otevřený a ponechaný v nevytápěné dílně přes zimu ztratí své vlastnosti tak, že už není použitelný pro přesnou práci, i když navenek vypadá nezměněně.

Oddíl 10 — KontaktO čem je Rurdistu a jak se ozvat

Rurdistu je nezávislý informační web věnovaný sádrařské formovně. Publikuje výhradně redakční texty o postupech formování a odlévání — o přípravě záměsi, stavbě forem, separaci, odlévání, dokončování a provozu dílny. Nenabízí zakázkové odlévání ani jiné placené služby a nevede žádnou formu registrace či objednávek.

Pokud vám v textech něco chybí, narazili jste na nepřesnost nebo máte námět na téma, které by stálo za samostatné rozpracování, napište na uvedený e-mail. Podněty čteme a využíváme je při doplňování a opravách publikovaných materiálů. Podrobnější popis projektu najdete na stránce O projektu.